 Por
Resposta rápida: Para reduzir falhas de impressão, confira quatro pontos antes de começar: mesa nivelada e limpa, primeira camada bem grudada, temperatura certa para o plástico e filamento seco. Em peças grandes, faça antes um teste de poucos minutos. Cada falha evitada poupa filamento, energia e horas de máquina: no exemplo deste guia, perder uma peça grande custa R$ 34,08, contando tudo.
As falhas de impressão 3D são um dos maiores vilões do lucro de quem vende peças. Uma falha é quando a peça sai errada, descola no meio ou vira um emaranhado de plástico, e você tem que jogar fora e imprimir de novo. Ali você perde filamento, energia e horas de máquina.
Neste texto você vai ver as causas mais comuns, como descobrir o que deu errado olhando a peça, como testar antes de imprimir uma peça grande, quanto uma falha custa de verdade e um checklist rápido. Com isso fica mais fácil reduzir falhas de impressão e o desperdício que vem junto com elas.
Causas comuns de falhas de impressão 3D
A maioria das falhas de impressão 3D vem de poucos motivos que se repetem. Se você conhece esses motivos, resolve boa parte dos problemas antes de eles acontecerem. Vamos aos principais.
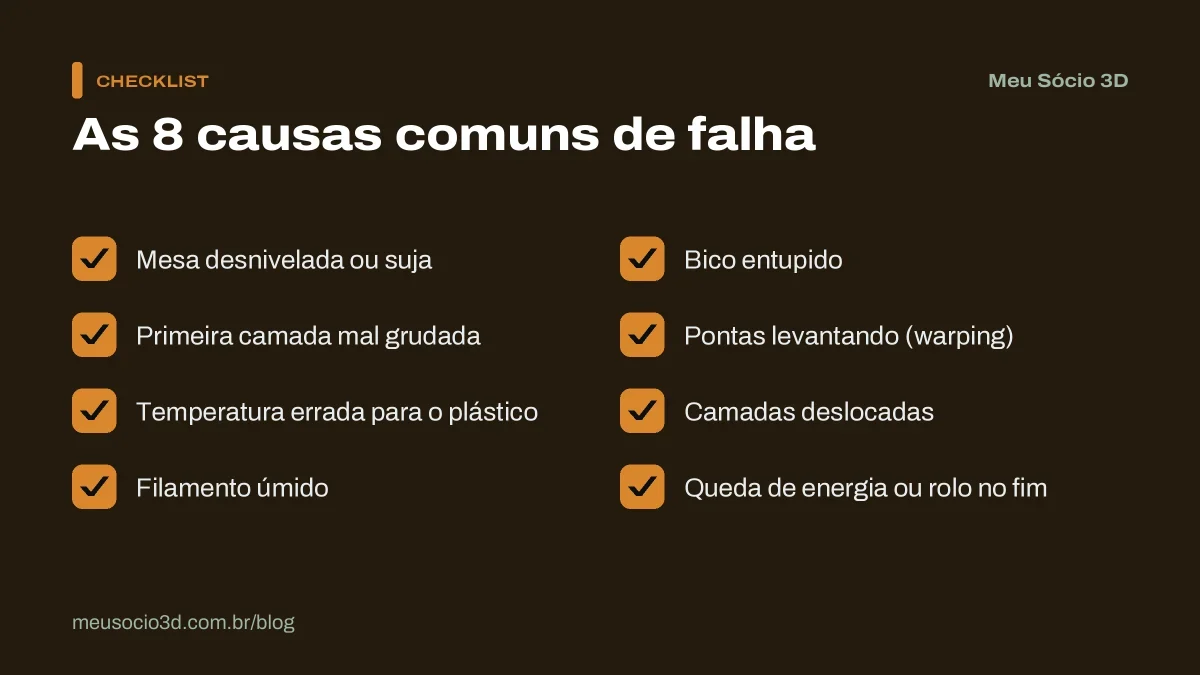
Mesa desnivelada
A mesa é a base onde a peça é construída. Se ela está torta ou muito longe do bico (a ponta quente por onde o plástico sai), a primeira camada não gruda direito. O resultado é a peça descolar e virar lixo no meio da impressão.
Nivelar a mesa é deixá-la na mesma distância do bico em todos os cantos. Muitas máquinas fazem isso sozinhas hoje, mas vale conferir sempre que a peça começa a descolar com frequência.
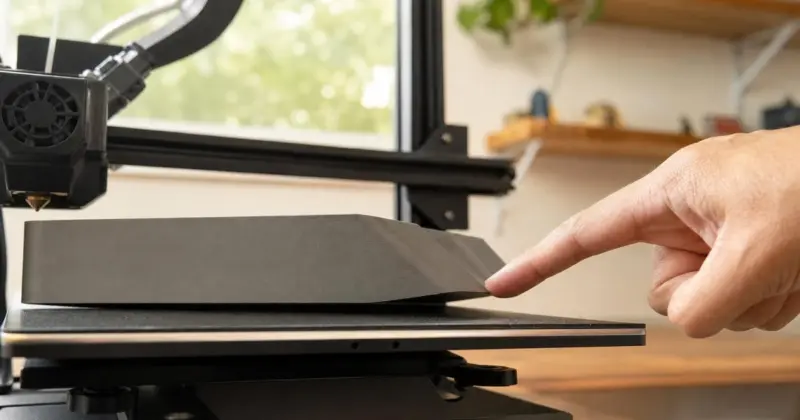
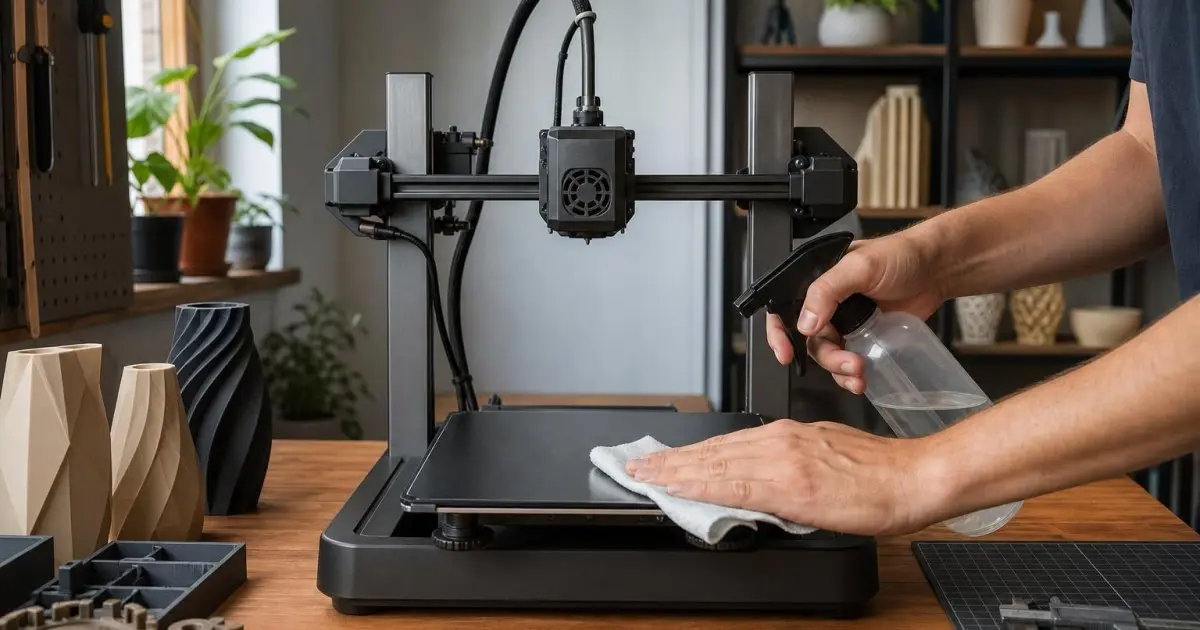
Limpeza também conta. A gordura dos dedos na mesa já basta para uma peça soltar. Evite tocar na área de impressão e limpe a mesa com álcool isopropílico quando as peças começarem a descolar sem motivo aparente.
Primeira camada mal grudada
A primeira camada é a mais importante de todas. É ela que segura a peça na mesa do começo ao fim. Se a primeira camada sai frouxa, com linhas separadas ou levantando nas pontas, a impressão quase sempre falha depois.
Olhe os primeiros minutos da impressão. Se a primeira camada não estiver lisa e bem colada, pare, ajuste e comece de novo. Melhor perder 2 minutos do que 4 horas.
Dois sinais ajudam a achar o problema. Linhas redondas, finas e separadas indicam bico longe demais da mesa. Plástico esmagado, quase transparente e com ondas indica bico perto demais. A Prusa, fabricante de impressoras, tem um guia sobre problemas na primeira camada (em inglês), com a limpeza da mesa e o ajuste da altura do bico.
Temperatura errada
Cada tipo de plástico derrete numa temperatura. Se estiver muito baixa, as camadas não colam entre si e a peça racha. Se estiver muito alta, o plástico escorre demais e forma fiapos e bolhas.
Comece pela temperatura que o fabricante do rolo indica (costuma vir na embalagem) e ajuste aos poucos. Anote o que funcionou para cada rolo, porque cada marca é um pouco diferente.
Umidade no filamento
Filamento puxa umidade do ar. Plástico úmido solta um chiado (“tec-tec”) e um vaporzinho durante a impressão, e a peça sai com falhas, bolhas e superfície feia. Isso é muito comum em quem deixa o rolo aberto e parado por semanas.
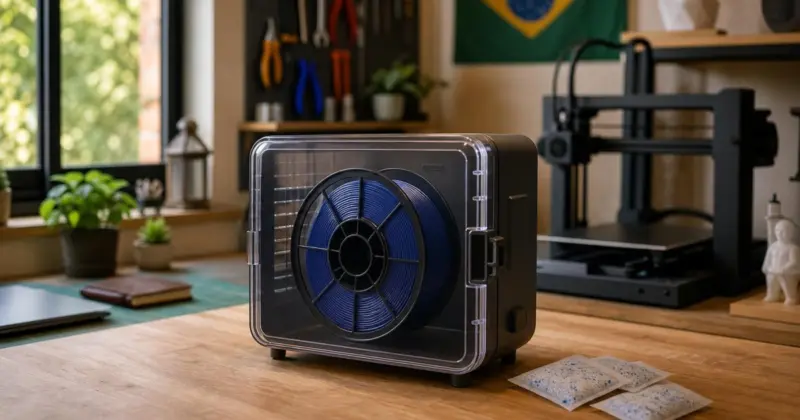
Guarde os rolos em sacos fechados com sílica (aquele saquinho “não coma” das caixas de sapato). Se o filamento já pegou umidade, dá para secar em secadora própria ou até no forno em temperatura bem baixa, com cuidado. As temperaturas e os tempos de cada material estão em como secar filamento úmido.
Bico entupido
Quando o bico entope, aos poucos ou de uma vez, a impressora continua se movendo, mas sai pouco ou nenhum plástico. A peça fica com buracos, camadas finas demais ou simplesmente para de crescer no meio.
Poeira no filamento, restos de outro material e plástico queimado de tanto ficar parado no bico quente são causas comuns. Limpar o bico de vez em quando e não deixar a máquina aquecida sem imprimir por muito tempo ajudam a evitar. A rotina de limpeza e troca de peças está no guia de manutenção preventiva da impressora 3D.
Pontas levantando (warping)
O plástico encolhe um pouco ao esfriar. Em peças grandes e retas, esse encolhimento puxa as pontas para cima e a peça começa a descolar pelos cantos. Esse defeito se chama warping (entortamento). Ele é mais comum em ABS e ASA, mas também aparece no PLA em lugar com vento ou frio.
Mesa limpa, temperatura certa da mesa, uma aba em volta da peça (o brim, uma borda fina que aumenta a área colada) e nada de vento em cima da máquina resolvem a maioria dos casos. Veja todas as soluções em como evitar o warping.
Camadas deslocadas
Às vezes a peça sai como uma pilha de moedas empurrada para o lado: a partir de uma certa altura, as camadas ficam fora do lugar. Isso costuma acontecer quando a correia está frouxa, quando uma polia está solta, quando o bico bate numa parte da peça que entortou ou quando alguém esbarra na máquina.
Confira se as correias estão firmes, se nada encosta nos eixos e se a impressora está numa superfície estável. Segundo o guia da Prusa sobre camadas deslocadas (em inglês), a causa mais frequente é a tensão errada das correias ou uma polia mal presa.
Queda de energia e rolo no fim
Uma queda de luz no meio de uma peça de 10 horas pode jogar tudo fora. Algumas impressoras conseguem retomar a impressão quando a energia volta, mas nem todas, e nem sempre a retomada sai perfeita. Confira no manual se a sua máquina tem essa função e evite começar peças muito longas em dia de tempestade.
O rolo que acaba no meio também derruba a peça. Pesar o rolo antes e comparar com os gramas que o fatiador mostra evita a surpresa. Algumas máquinas têm sensor de fim de filamento, que pausa a impressão para você trocar o rolo.
Como descobrir a causa de uma falha?
Quando uma peça falha, não jogue fora antes de olhar com calma. O defeito quase sempre mostra a causa. Use a tabela abaixo como ponto de partida e mude uma coisa de cada vez, para saber o que resolveu de verdade.
| O que você vê | Causa provável | O que fazer |
|---|---|---|
| A peça soltou da mesa logo no começo | Mesa suja, desnivelada ou bico longe | Limpar, nivelar e ajustar a altura do bico |
| As pontas levantaram | Warping (o plástico encolheu) | Usar aba, mesa na temperatura certa e nada de vento |
| Chiado, bolhas e superfície áspera | Filamento úmido | Secar o rolo antes de imprimir |
| Camadas que racham ou se separam | Temperatura baixa | Subir a temperatura de 5 em 5 °C |
| Fios e gotas por toda a peça | Temperatura alta ou retração mal ajustada | Baixar a temperatura e ajustar a retração |
| Falta plástico em algumas camadas | Bico entupido ou rolo enroscado | Limpar o bico e conferir o rolo |
| Camadas fora do lugar | Correia frouxa ou batida do bico | Esticar a correia e conferir a peça |
Anote o que você mudou e qual foi o resultado. Na próxima falha parecida, você já sabe por onde começar e não perde mais uma peça testando no escuro.
Quando a falha vem do arquivo, e não da máquina
Nem toda falha é culpa da impressora. Modelos baixados da internet às vezes vêm com erros: paredes mais finas que o bico, partes soltas no ar ou buracos na malha (a “casca” do modelo 3D). Muitos fatiadores avisam sobre esses erros e conseguem consertar os mais simples.
A posição da peça na mesa também pesa. Uma peça com pouca área encostada na mesa, ou com partes grandes no ar sem suporte, tem muito mais chance de falhar. Antes de culpar a máquina, olhe se o arquivo e a posição fazem sentido.
Como testar antes de imprimir uma peça grande
Peça grande é onde a falha dói mais, porque gasta muito plástico e muitas horas. Por isso, nunca mande uma peça grande sem testar o básico antes.
O teste mais útil é imprimir só a primeira camada, ou um quadrado pequeno de teste, que gasta uns 2 a 5 gramas. Se essa base sair lisa e bem colada, o resto da impressão tem muito mais chance de dar certo. É um gasto pequeno que evita um prejuízo grande.
Regra simples: antes de uma peça de 3 horas ou mais, faça um teste de 5 minutos. Cinco gramas de teste valem menos que 150 gramas jogadas fora.
Além do teste de primeira camada, olhe a pré-visualização no fatiador (o programa que prepara o arquivo) camada por camada. Ali aparecem partes que ficariam soltas no ar, suportes faltando e paredes finas demais, antes de gastar um grama de plástico.
Quando o rolo é de uma marca ou cor nova, imprima também uma peça pequena de teste, de 10 a 15 gramas, com as mesmas configurações da peça grande. Uma torre de temperatura (peça de teste em que cada andar sai numa temperatura diferente) mostra qual temperatura deixa aquele rolo melhor.
Quanto custa uma falha de impressão 3D?
Uma falha de impressão 3D custa duas coisas: o filamento perdido e o tempo perdido. Veja alguns exemplos, usando PLA a R$ 0,12 por grama.
| Peça que falhou | Filamento perdido | Tempo perdido | Custo do filamento |
|---|---|---|---|
| Peça pequena | 20 g | 1 hora | R$ 2,40 |
| Peça média | 80 g | 4 horas | R$ 9,60 |
| Peça grande | 200 g | 10 horas | R$ 24,00 |
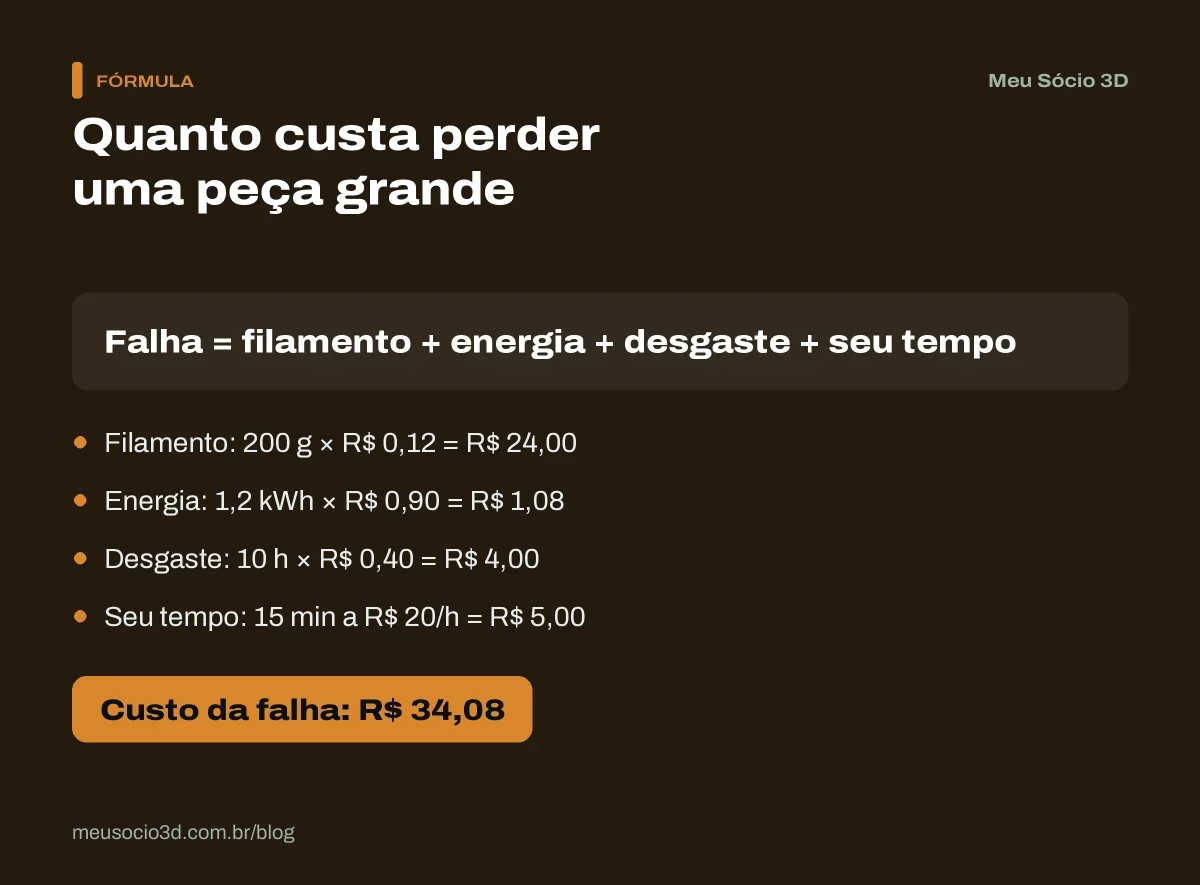
E lembre: o custo do filamento é só parte da conta. Some a energia gasta nessas horas, o desgaste da máquina e o seu tempo para preparar tudo de novo. Veja a conta completa da peça grande, com uma impressora de 120 watts, kWh a R$ 0,90, desgaste de R$ 0,40 por hora e a sua hora de trabalho a R$ 20.
| Custo | Conta | Valor |
|---|---|---|
| Filamento | 200 g x R$ 0,12 | R$ 24,00 |
| Energia | 120 W x 10 h = 1,2 kWh x R$ 0,90 | R$ 1,08 |
| Desgaste da máquina | 10 h x R$ 0,40 | R$ 4,00 |
| Seu tempo para refazer | 15 min a R$ 20 por hora | R$ 5,00 |
| Total da falha | soma | R$ 34,08 |
Fora o dinheiro, tem o atraso. São 10 horas de máquina que iam para outra encomenda e agora vão para refazer a mesma peça. Se o prazo estava apertado, a falha vira também um cliente esperando.
Quanto as falhas pesam no fim do mês?
Uma falha isolada parece pouco. O problema é a soma. Imagine que você faz 80 impressões por mês e cada uma custa, em média, R$ 12 entre filamento, energia e desgaste. Se 6 delas falham, a sua taxa de falha é de 7,5% e você joga fora R$ 72 no mês.
Agora imagine que você segue o checklist deste guia para reduzir falhas de impressão e elas caem para 2 por mês. A taxa vai para 2,5% e a perda cai para R$ 24. São R$ 48 a mais no bolso todo mês, sem vender uma peça a mais.
| Situação | Falhas no mês | Taxa de falha | Perda no mês |
|---|---|---|---|
| Sem cuidado | 6 de 80 | 7,5% | R$ 72,00 |
| Com o checklist | 2 de 80 | 2,5% | R$ 24,00 |
| Diferença | 4 falhas a menos | de 7,5% para 2,5% | R$ 48,00 |
As falhas que sobram precisam estar no preço. A forma comum é somar uma reserva em cima do custo de cada peça, do tamanho da sua taxa real. O passo a passo está em como incluir a taxa de falha no preço.
Toda falha também é filamento pago que vira lixo. Somada a outros desperdícios, como preenchimento mais alto do que a peça precisa e suporte em excesso, ela pesa no custo do mês. Veja outras formas de economizar filamento sem perder qualidade.
Anote cada falha
Para saber a sua taxa, você precisa anotar. Não precisa de nada complicado: uma linha por falha, com o dia, a peça, os gramas perdidos e a causa provável.
| Dia | Peça | Gramas perdidos | Causa provável |
|---|---|---|---|
| Dia 3 | Vaso grande | 140 g | Pontas levantaram |
| Dia 11 | Lote de chaveiros | 35 g | Filamento úmido |
| Dia 24 | Suporte de parede | 60 g | Bico entupido |
Depois de um mês, a lista mostra onde está o problema. Se metade das falhas é de filamento úmido, o investimento certo é uma caixa bem fechada com sílica, e não uma impressora nova.
Acompanhar quantas peças falham e por quê ajuda a parar de perder dinheiro sem perceber. Dá para anotar cada falha numa planilha, com os gramas perdidos, mas é fácil esquecer no corre do dia. No Meu Sócio 3D, o risco de falha entra como uma porcentagem no cálculo do preço de cada peça, e cada produção registrada baixa do estoque o filamento usado. São 7 dias grátis para testar, sem precisar de cartão.
Checklist rápido para evitar falhas de impressão 3D
Antes de apertar o botão de imprimir, passe os olhos nesta lista. Ela pega a maioria das falhas de impressão 3D antes de elas acontecerem.
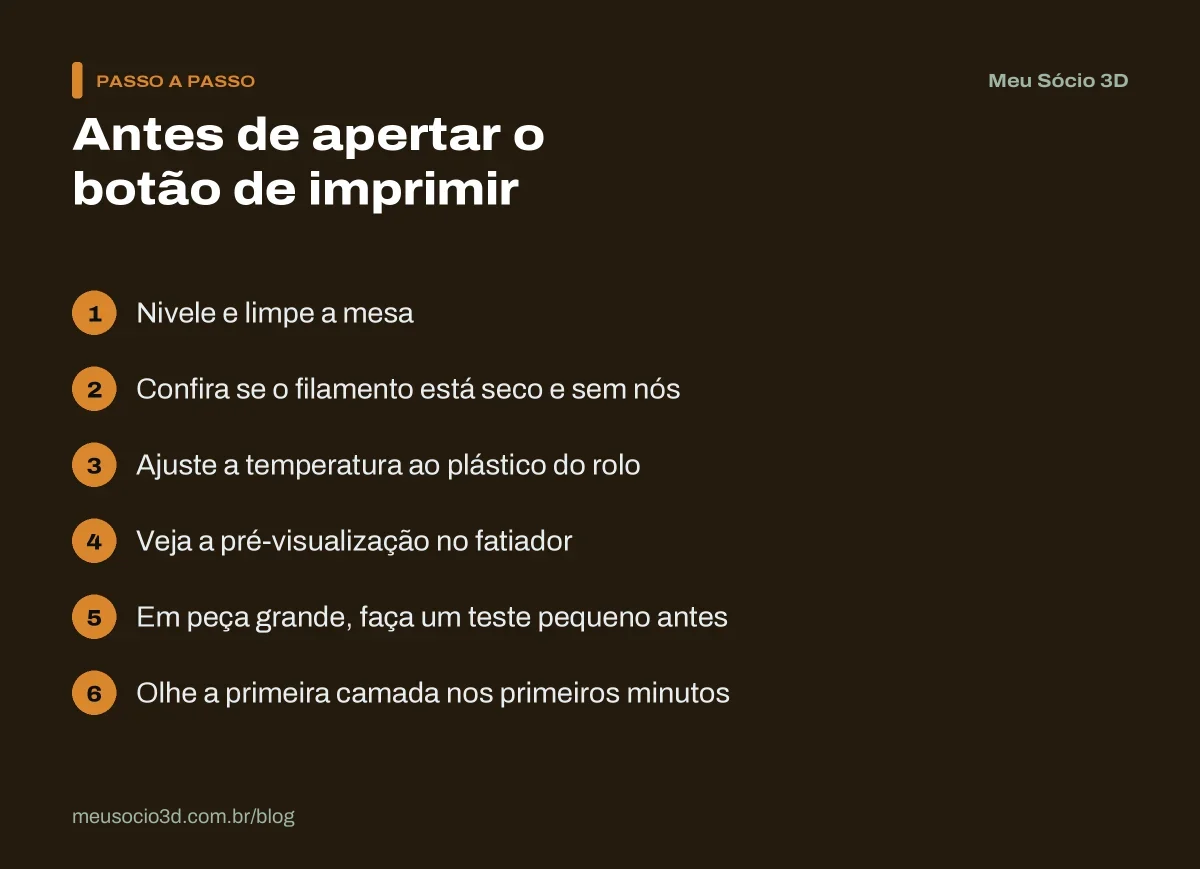
- A mesa está nivelada e limpa (sem gordura ou poeira)?
- O filamento está seco e sem nós no rolo?
- A temperatura está de acordo com o plástico que você vai usar?
- A pré-visualização do fatiador está sem partes soltas no ar?
- Em peça grande, fez um teste pequeno antes?
- Você olhou a primeira camada nos primeiros minutos?
- Tem filamento suficiente no rolo para terminar a peça?
- O bico está limpo, sem restos da impressão anterior?
O penúltimo ponto é comum: a peça falha porque o rolo acabou no meio. Pesar o rolo antes ajuda a saber se ele aguenta a próxima impressão.
Cole essa lista perto da impressora. Nos primeiros dias parece exagero, mas depois vira hábito e leva menos de um minuto. É o jeito mais barato de reduzir falhas de impressão, porque não custa nada além de atenção.
Como saber se o filamento está úmido?
Os sinais mais fáceis de notar são o chiado durante a impressão, um vaporzinho saindo do bico, bolhas na superfície da peça e fios finos por todo lado. Se você percebe isso e o rolo ficou muito tempo aberto, provavelmente é umidade. Secar o filamento costuma resolver e devolve a qualidade da peça.
Um teste simples ajuda a confirmar: imprima a mesma peça pequena com um rolo recém-aberto do mesmo material. Se ela sair boa, o problema era o rolo antigo. Se continuar ruim, a causa está em outro lugar, como temperatura, retração ou bico.
Perguntas frequentes sobre reduzir falhas de impressão
Qual é uma taxa de falha aceitável?
Não existe um número oficial, porque depende da máquina, do material e do tipo de peça. O que vale é acompanhar a sua própria taxa e fazer ela cair. Se a taxa sobe de um mês para o outro, é sinal de que algo mudou: um rolo úmido, um bico gasto ou a mesa fora do nível.
Nivelamento automático acaba com as falhas?
Ajuda muito na primeira camada, mas não resolve tudo. O sensor mede a mesa, mas a altura do bico, a limpeza da mesa, a temperatura e a umidade do filamento continuam por sua conta. Mesmo com nivelamento automático, olhe os primeiros minutos de cada impressão.
Posso deixar a impressora trabalhando sozinha de madrugada?
Muita gente deixa, principalmente com peças longas. Para reduzir o risco, comece a peça enquanto ainda está acordado, confira a primeira camada e mantenha a máquina longe de cortinas e de materiais que pegam fogo. Peças novas, ainda não testadas, ficam melhor no horário em que você está por perto.
Devo cobrar do cliente a peça que falhou?
Não diretamente. A falha faz parte do processo, e o cliente paga pela peça pronta. O certo é ter a reserva de falhas embutida no preço de todas as peças. Assim, quando uma falha acontece, o prejuízo já está coberto pelas outras vendas.
Trocar de marca de filamento ajuda a falhar menos?
Às vezes. Rolos com diâmetro irregular ou muito úmidos falham mais. Antes de trocar de marca, seque o rolo e faça uma torre de temperatura. Se mesmo assim a peça falhar, teste um rolo de outra marca na mesma peça para comparar.