 Por
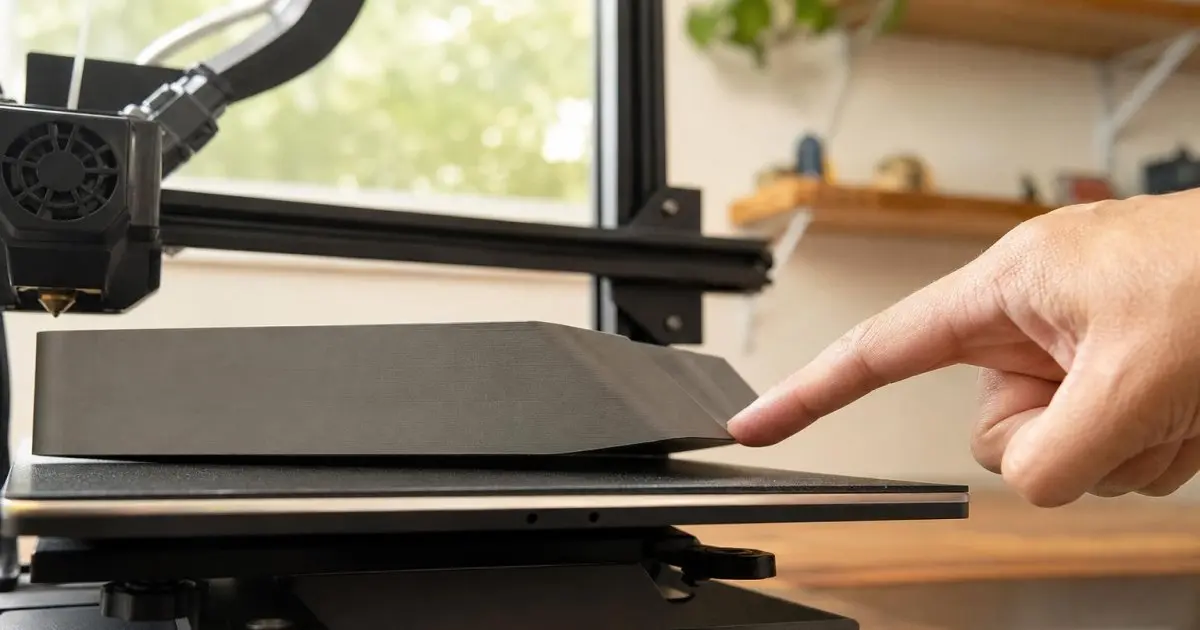
Resposta rápida: Warping é quando as pontas da peça levantam e ela descola da mesa durante a impressão. Acontece porque o plástico encolhe ao esfriar. Para evitar: limpe a mesa com álcool isopropílico, calibre a altura da primeira camada, use a temperatura de mesa indicada para o material, adicione brim (aba) em peças com cantos vivos, desligue o ventilador nas primeiras camadas e proteja a impressora de vento e ar-condicionado.
O warping é uma das falhas mais comuns e mais caras da impressão 3D. A peça começa bem, mas em algum momento as pontas levantam. Às vezes ela descola inteira e vira um emaranhado de filamento. Em peças grandes, isso pode acontecer depois de muitas horas, com prejuízo de material e de tempo. Entender a causa ajuda a resolver de vez.
Neste guia você vai ver o que causa o warping, o passo a passo para evitar, os cuidados com cada material e com peças grandes, quanto uma falha custa no seu negócio e um checklist para usar antes de cada impressão longa.
O que causa o warping?
O filamento sai do bico quente e esfria ao ser depositado. Ao esfriar, o plástico encolhe. As camadas de cima puxam as de baixo, e as pontas, que são as partes que esfriam mais rápido, acabam levantando. Quanto maior a diferença de temperatura entre a peça e o ambiente, maior o problema.
Os fatores que mais influenciam:
- Material. ABS e ASA encolhem muito; PETG, um pouco; PLA, pouco.
- Tamanho e formato da peça. Peças grandes, compridas e com cantos retos sofrem mais.
- Adesão da primeira camada. Se a base não está bem grudada, qualquer tensão solta a peça.
- Ambiente. Vento, ar-condicionado e janela aberta esfriam a peça de forma desigual.
Um jeito simples de entender: pense na peça como uma pilha de camadas. Cada camada nova sai quente e, ao esfriar, encolhe e puxa a camada de baixo. Em uma peça pequena, essa força é pequena e a mesa segura. Em uma peça comprida, a força se soma de ponta a ponta e acaba vencendo a adesão nos cantos.
Por isso o warping quase nunca começa no meio da peça. Ele aparece nos cantos, principalmente nos cantos vivos (os de 90 graus), e vai piorando conforme a impressão avança. Se você perceber cedo, dá para parar e corrigir antes de perder horas de máquina.
Rachadura entre camadas também é warping?
É um parente próximo. Em peças altas de ABS ou ASA, a mesma força do encolhimento pode abrir uma rachadura entre duas camadas, no meio da peça, em vez de levantar a base. A causa é a mesma: a peça esfria rápido e de forma desigual. A solução também se parece: ambiente mais quente e protegido, pouco ventilador e, se possível, impressora fechada.
Passo a passo para evitar o warping
Siga os passos na ordem. Os primeiros resolvem a maior parte dos casos e não custam nada. Mude uma coisa por vez e imprima de novo, assim você descobre o que resolveu o problema na sua impressora.
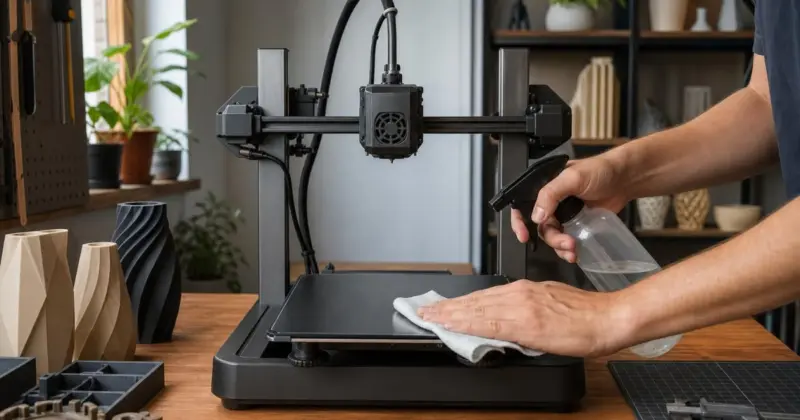
1. Limpe a mesa
Gordura da mão e poeira reduzem muito a adesão. Limpe a superfície com álcool isopropílico antes de cada impressão importante. Em superfícies PEI texturizadas, lavar com água e detergente de vez em quando também ajuda.
Prefira álcool isopropílico com 90% ou mais de pureza, que evapora rápido. Evite álcool em gel e produtos com perfume, que deixam uma película na superfície. Depois de limpar, não encoste os dedos na área onde a peça vai ser impressa.
2. Calibre a primeira camada
A primeira camada deve ser levemente “amassada” contra a mesa. Se o bico estiver alto demais, o filamento fica só apoiado e solta. Se estiver baixo demais, o bico raspa e a camada fica irregular. Faça um teste de primeira camada sempre que trocar de superfície ou de material.
Como saber se está certa: as linhas devem ficar levemente achatadas e encostadas umas nas outras, sem frestas. Se dá para ver o vão entre as linhas, o bico está alto. Se a superfície fica áspera, com marcas de raspado, o bico está baixo.
3. Use a temperatura certa na mesa
| Material | Temperatura comum da mesa |
|---|---|
| PLA | 55 a 65 °C |
| PETG | 70 a 85 °C |
| ABS e ASA | 95 a 110 °C |
| TPU | 40 a 60 °C |
Siga a faixa indicada pelo fabricante do filamento e ajuste em pequenos passos.
Mesa quente demais também atrapalha. No PLA, passar muito da faixa pode amolecer a base e criar o “pé de elefante”, quando a parte de baixo fica mais larga que o resto da peça. Suba de 5 em 5 °C e pare quando a adesão estiver boa.
4. Adicione brim (aba)
O brim é uma aba fina ao redor da base da peça, criada pelo fatiador. Ele aumenta a área em contato com a mesa e segura as pontas. Depois, é só destacar com as mãos ou com um estilete. Para peças com cantos vivos, um brim de 5 a 8 mm costuma resolver.
Para tirar o brim sem marcar a peça, use a opção de distância entre o brim e a peça, se o seu fatiador tiver. Alguns fatiadores também oferecem um brim só nos cantos, que gasta menos material e sai mais fácil.
5. Controle o ventilador
O ventilador de camada esfria o plástico rápido. Nas primeiras 2 ou 3 camadas, deixe-o desligado ou bem baixo. Para ABS e ASA, use pouco ventilador durante toda a impressão.
O guia de warping da Prusa, fabricante de impressoras 3D, resume o objetivo assim: esfriar a peça nem rápido demais, nem devagar demais. Ventilador forte demais faz a peça encolher depressa e levantar. Fraco demais, no PLA, deixa pontes e detalhes moles. Por isso, comece pelo valor do perfil do material e mude aos poucos.
6. Proteja a impressora do ambiente
- Afaste a impressora de janelas, portas e da saída do ar-condicionado.
- Para ABS e ASA, use uma impressora fechada ou uma caixa (enclosure).
- Em dias frios, evite imprimir peças grandes perto de correntes de ar.
Um teste simples: fique ao lado da impressora com o ar-condicionado ligado. Se você sente o vento no braço, a peça também sente. Às vezes, mudar a impressora de lugar resolve um warping que nenhuma configuração resolveu.
Atenção: a caixa fechada é para ABS e ASA. PLA e PETG precisam de ventilação para esfriar bem, e a própria Prusa recomenda, em geral, não imprimir esses materiais com a impressora fechada. Se a sua impressora é fechada, veja no manual se o fabricante indica abrir a tampa ou a porta para esses materiais.
7. Use adesivos quando necessário
Cola bastão, spray de cabelo ou produtos próprios para impressão 3D aumentam a adesão, principalmente em mesas de vidro. Eles também ajudam a soltar a peça depois, em materiais que grudam demais, como o PETG.
Use pouco: uma camada fina basta. Cola demais deixa a superfície irregular e pode marcar a base da peça. Em PEI liso, a cola também protege a mesa no PETG, que às vezes gruda tão forte que arranca pedaços da superfície.
8. Diminua a velocidade da primeira camada
Uma primeira camada mais lenta gruda melhor, porque o plástico tem tempo de se acomodar na mesa. A maioria dos perfis já usa uma velocidade menor nessa camada. Se você aumentou para ganhar tempo, volte ao valor do perfil. Em materiais que empenam muito, como o ABS, imprimir a peça inteira um pouco mais devagar também ajuda.
Como o desenho da peça ajuda a evitar o warping?
Algumas mudanças no modelo reduzem o problema:
- Arredondar os cantos da base. Cantos vivos concentram a tensão.
- Colocar “orelhas” (discos finos) nas pontas, que são removidos depois.
- Mudar a orientação da peça na mesa para diminuir a área de base comprida.
- Dividir peças muito grandes em partes menores, coladas depois.
Se o modelo não é seu e você não pode mudar o desenho, quase tudo isso dá para fazer no fatiador: girar a peça para diminuir a base comprida, adicionar brim e incluir discos finos nos cantos. Só a divisão em partes exige mais trabalho, porque depois as partes precisam ser coladas e acabadas.
Warping em cada material: o que muda?
O mesmo passo a passo vale para todos os filamentos, mas cada um pede mais atenção em um ponto. Esta tabela resume os cuidados mais comuns. Os valores são faixas de referência; o que vale é a recomendação do fabricante do seu filamento.
| Material | Tendência ao warping | Ventilador | Impressora fechada |
|---|---|---|---|
| PLA | Baixa | Forte, depois das primeiras camadas | Não precisa |
| PETG | Baixa a média | Moderado | Não precisa |
| ABS | Alta | Pouco ou desligado | Recomendada |
| ASA | Alta | Pouco | Recomendada |
| TPU | Baixa | Moderado | Não precisa |
PLA: é o material mais fácil de imprimir. O warping aparece em peças grandes ou compridas, em cantos vivos e quando há vento. Mesa limpa, primeira camada certa e brim resolvem quase sempre.
PETG: encolhe um pouco mais que o PLA e gruda muito em algumas superfícies. Use a mesa na faixa do PETG, mais quente que a do PLA, e não amasse demais a primeira camada: com o bico baixo, o PETG gruda no bico e é arrastado.
ABS e ASA: encolhem bastante. Precisam de mesa quente, pouco ventilador e ambiente protegido, de preferência com impressora fechada. O ASA é parecido com o ABS, mas aguenta melhor o sol, por isso é usado em peças para área externa.
TPU: é flexível e tem pouca tendência ao warping. As dificuldades dele costumam ser outras, como a velocidade baixa e os fiapos. Para escolher o material de cada peça que você vende, veja os tipos de filamento e qual usar em cada peça.
Como evitar warping em peças grandes?
Uma peça de 20 cm que falha na décima hora custa muito mais do que uma de 5 cm que falha nos primeiros minutos. Por isso, nas peças grandes, vale somar alguns cuidados ao passo a passo:
- Centralize a peça. O centro da mesa costuma ter a temperatura mais uniforme. Evite encostar a peça nas bordas.
- Espere a mesa aquecer por igual. Depois que ela chega na temperatura, alguns minutos a mais ajudam a superfície inteira a esquentar, principalmente em mesas grandes.
- Use um brim mais largo, de 8 a 10 mm, e confira a primeira camada nos quatro cantos.
- Proteja a peça do ar. Alguns fatiadores criam uma parede fina ao redor da peça, que segura o calor perto dela.
- Divida a peça quando ela ocupa quase a mesa toda. Duas metades bem impressas dão menos trabalho do que uma peça inteira empenada.
- Acompanhe o começo. Fique por perto nas primeiras camadas e volte a olhar depois de uma ou duas horas.
Se a peça grande for uma encomenda, combine o prazo já pensando em uma possível reimpressão. Assim, uma falha não vira atraso para o cliente.
Warping também aumenta o custo da peça
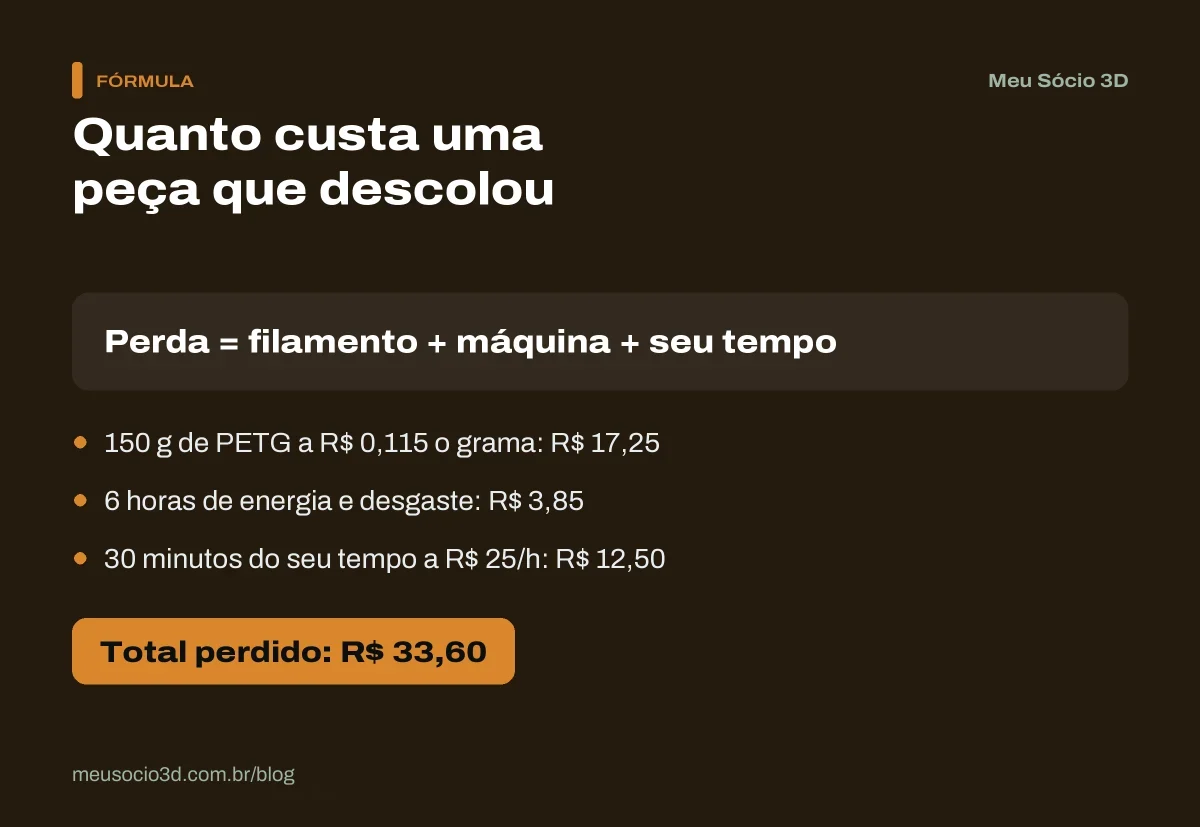
Cada peça que descola é material e tempo perdidos. Veja um exemplo de uma peça grande que falhou na metade:
| Perda | Valor |
|---|---|
| 150 g de PETG | R$ 17,25 |
| 6 horas de impressora (desgaste e energia) | R$ 3,85 |
| Seu tempo para limpar e reiniciar | R$ 12,50 |
| Total perdido | R$ 33,60 |
Nesse exemplo, o rolo de PETG custou R$ 115 (R$ 0,115 por grama) e o seu tempo foi de 30 minutos, a R$ 25 por hora. Troque pelos seus valores para ver quanto uma falha custa na sua produção.
Se isso acontece duas vezes por mês, são quase R$ 70 que saem do seu lucro. Por isso vale incluir uma reserva para falhas no preço. O guia de como incluir a taxa de falha no preço mostra como fazer.
Uma conta rápida: duas falhas de R$ 33,60 somam R$ 67,20 no mês. Se você vendeu 80 peças nesse mês, cada uma precisaria carregar R$ 0,84 a mais só para cobrir o warping. No Meu Sócio 3D, essa reserva para falhas entra no cálculo do preço junto com o filamento, a energia e o desgaste. Mas reduzir as falhas costuma sair mais barato do que cobrar por elas: cada warping evitado é dinheiro que fica no seu bolso.
Tabela rápida de diagnóstico
| O que você vê | Causa provável | O que fazer |
|---|---|---|
| Só as pontas levantam | Esfriamento desigual | Brim, menos ventilador, proteger de vento |
| Peça inteira solta cedo | Primeira camada ruim | Limpar mesa, recalibrar altura |
| Solta depois de horas | Peça grande, material que encolhe | Caixa fechada, brim maior, mesa mais quente |
| Base “elefante” (alargada) | Mesa quente demais ou bico baixo | Baixar a temperatura da mesa, recalibrar |
Checklist antes de uma impressão longa
Antes de deixar a impressora trabalhando por muitas horas, confira estes pontos. Leva 2 ou 3 minutos e pode evitar a perda de uma noite inteira de máquina.
- Mesa limpa com álcool isopropílico e sem marcas de dedo.
- Primeira camada já testada nessa superfície e com esse material.
- Temperatura da mesa dentro da faixa do fabricante do filamento.
- Brim ligado em peças com cantos vivos ou base comprida.
- Ventilador baixo ou desligado nas primeiras camadas.
- Impressora longe de janela, porta e ar-condicionado.
- Filamento seco, principalmente PETG e rolos abertos há tempo.
- Primeiras camadas acompanhadas antes de sair de perto.
E se o warping continuar?
Se você já fez tudo e o problema continua:
- Verifique se a mesa está plana. Mesas empenadas deixam áreas com o bico mais alto.
- Troque a superfície se ela estiver gasta ou riscada.
- Seque o filamento. Material úmido também atrapalha a adesão. Veja como secar filamento úmido.
- Teste outra marca de filamento. Algumas formulações encolhem mais que outras.
O artigo sobre como reduzir falhas de impressão traz outras causas comuns de perda de peças.
Erros comuns ao tentar resolver o warping
- Mudar várias configurações de uma vez. Se o problema some, você não sabe o que resolveu. Se piora, não sabe o que desfazer.
- Subir a temperatura da mesa sem parar. Passar da faixa do material amolece a base e cria o pé de elefante.
- Baixar demais o bico. A primeira camada fica raspada, o bico pode entupir e a peça solta do mesmo jeito.
- Usar cola em excesso. Uma camada grossa deixa a superfície irregular e marca a base da peça.
- Fechar a impressora para imprimir PLA. O calor acumulado deixa a peça mole e causa outros defeitos.
- Culpar só o filamento. Muitas vezes o problema está na mesa suja ou no vento, e trocar de marca não resolve.
Perguntas frequentes sobre warping
Por que minha peça descola da mesa no meio da impressão?
Geralmente porque o plástico encolhe ao esfriar e a primeira camada não está bem grudada. Limpar a mesa, calibrar a altura do bico, aquecer a mesa na temperatura certa e usar brim resolvem a maioria dos casos.
PLA também tem warping?
Tem, mas bem menos que ABS e PETG. Em PLA, o warping costuma aparecer em peças grandes, com cantos vivos, ou quando a impressora fica perto de vento ou ar-condicionado.
O que é brim na impressão 3D?
É uma aba fina ao redor da base da peça que aumenta a área de contato com a mesa. Ajuda a segurar as pontas e é removida depois da impressão, com as mãos ou com um estilete, gastando pouco filamento.
Preciso de impressora fechada para evitar warping?
Para PLA e PETG, normalmente não. Para ABS e ASA, uma impressora fechada ou uma caixa ao redor da impressora faz muita diferença. No PLA, a caixa fechada pode até atrapalhar, porque ele precisa de ventilação para esfriar bem.
Dá para salvar uma peça que já começou a levantar?
Quase nunca. Se a ponta levantou nas primeiras camadas, o mais seguro é parar, limpar a mesa e recomeçar com brim. Prender a peça com fita no meio da impressão é arriscado, porque o bico pode bater na parte levantada e arrancar a peça da mesa.
Uma peça descolada pode danificar a impressora?
Pode. Quando a peça solta e a impressão continua, o filamento sai no ar e pode formar uma bola de plástico em volta do bico. Limpar isso dá trabalho e às vezes exige trocar peças do bico. Por isso vale acompanhar as primeiras camadas das impressões longas.