 Por
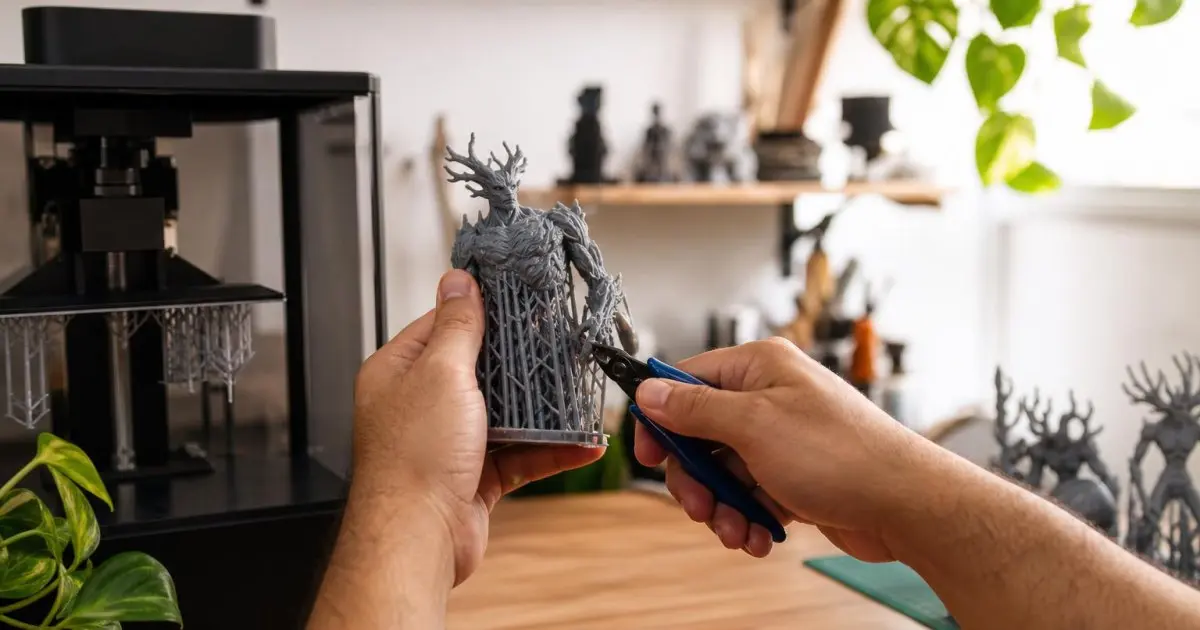
Resposta rápida: Suporte na impressão 3D é uma estrutura descartável que a impressora cria para segurar as partes da peça que ficariam no ar, como um braço esticado ou o teto de uma casinha. Ele costuma ser necessário em inclinações mais deitadas que 45 graus e em pontes longas. Depois da impressão, você retira e joga fora, por isso ele gasta filamento e tempo que entram no custo.
Se você já viu uma peça sair da impressora cheia de “andaimes” de plástico grudados, saiba que isso tem nome: é o suporte na impressão 3D. Neste guia você vai entender, com palavras simples, o que é o suporte, quando a peça precisa dele, como tirar sem estragar o trabalho e como girar a peça para gastar menos suporte, menos filamento e menos tempo.
Entender o suporte não é só detalhe técnico. Ele gasta plástico e horas de máquina que entram no seu custo. Quem ignora isso acaba desperdiçando material e cobrando menos do que deveria.
O que é suporte na impressão 3D
A impressora constrói a peça de baixo para cima, colocando plástico em camadas, uma sobre a outra. O problema é que o plástico derretido não gruda no ar: ele precisa de algo embaixo para se apoiar.
O suporte é uma estrutura extra de plástico que a impressora cria só para segurar as partes da peça que ficariam “flutuando” no ar. Pense em escoras de uma laje sendo construída: elas seguram o concreto até ele endurecer, e depois são retiradas. O suporte faz o mesmo, mas com plástico, e você quebra fora no final.
O suporte não faz parte da peça
É importante entender: o suporte é descartável. Ele nasce junto com a peça, mas é para ser removido depois. Ele existe só para dar apoio durante a impressão, e vai para o lixo no fim.
Quando a peça precisa de suporte na impressão 3D
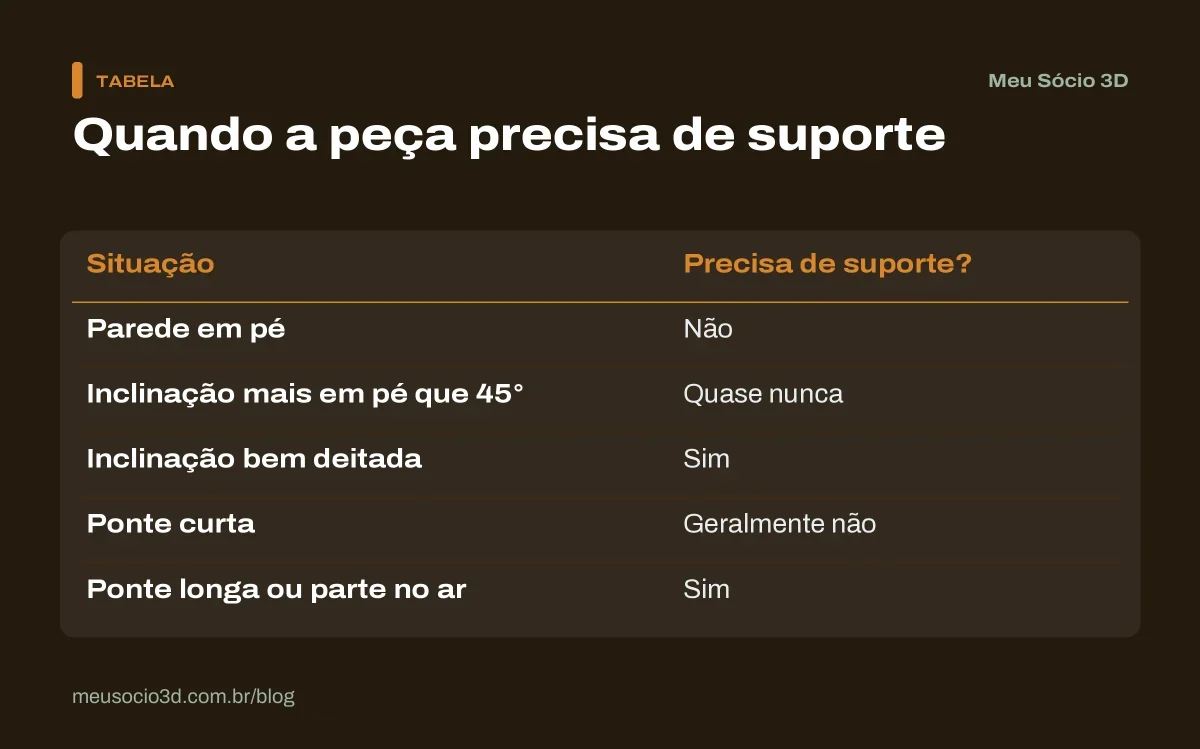
Nem toda peça precisa de suporte. Saber quando ele é necessário ajuda você a economizar. A regra tem a ver com o ângulo das partes inclinadas e com as pontes.
Saliências (partes que avançam para os lados)
Uma saliência é uma parte da peça que avança para fora, sem nada embaixo. Pense no braço de uma estátua esticado para o lado. Se a inclinação for muito deitada, a impressora não consegue segurar o plástico, e precisa de suporte.
Existe uma medida prática muito usada: a regra dos 45 graus. Inclinações mais em pé que 45 graus quase sempre saem sem suporte. Inclinações mais deitadas que isso costumam precisar de apoio. Cada impressora tem seu limite, mas 45 graus é um bom ponto de partida.
No fatiador, esse limite aparece como um ajuste de ângulo. Segundo o artigo da Prusa sobre material de suporte, o valor indica a inclinação mais deitada que a máquina imprime sem ajuda, medida a partir da mesa: 90 graus é uma parede em pé. Quanto menor o número, menos suporte o programa cria.
Pontes (partes que ligam dois apoios pelo alto)
Uma ponte é uma parte reta que liga dois pontos altos, com vão no meio, como a alça de uma caneca ou o teto de uma casinha. Pontes curtas a impressora vence sozinha. Pontes longas cedem no meio e precisam de suporte embaixo.
| Situação | Precisa de suporte? |
|---|---|
| Parede em pé (vertical) | Não |
| Inclinação mais em pé que 45° | Quase nunca |
| Inclinação bem deitada | Sim |
| Ponte curta | Geralmente não |
| Ponte longa ou parte no ar | Sim |
Um truque citado pela Prusa para pontes longas: colocar um único ponto de suporte no meio. A ponte grande vira duas pontes curtas, que a máquina imprime bem, e o suporte continua fácil de tirar.
Tipos de suporte: grade, justo e árvore
Os fatiadores oferecem formatos diferentes de suporte, e cada um tem um ponto forte. Os nomes mudam de programa para programa, mas a ideia é a mesma:
- Grade: o formato padrão em muitos fatiadores. É bem estável, mas costuma se espalhar além da área que precisa de apoio, encostando nas paredes da peça.
- Justo: segue o contorno exato da parte que está no ar, sem invadir as paredes. A troca é que colunas altas e finas ficam menos firmes.
- Árvore ou orgânico: galhos que sobem de poucos pontos e se abrem embaixo das partes que precisam de apoio. Segundo a Prusa, esse tipo sai fácil, quase não marca a superfície e é rápido e barato de imprimir.
Na prática, o suporte em árvore costuma funcionar muito bem em bonecos, bustos e formas arredondadas. Para partes planas e largas no ar, como a base de uma prateleira, a grade dá mais estabilidade. Na dúvida, fatie dos dois jeitos e compare os gramas e o tempo.
Como tirar o suporte sem estragar a peça
Remover o suporte é um momento delicado. Com pressa ou força demais, dá para quebrar a própria peça ou deixar marcas feias. Veja como fazer com cuidado.
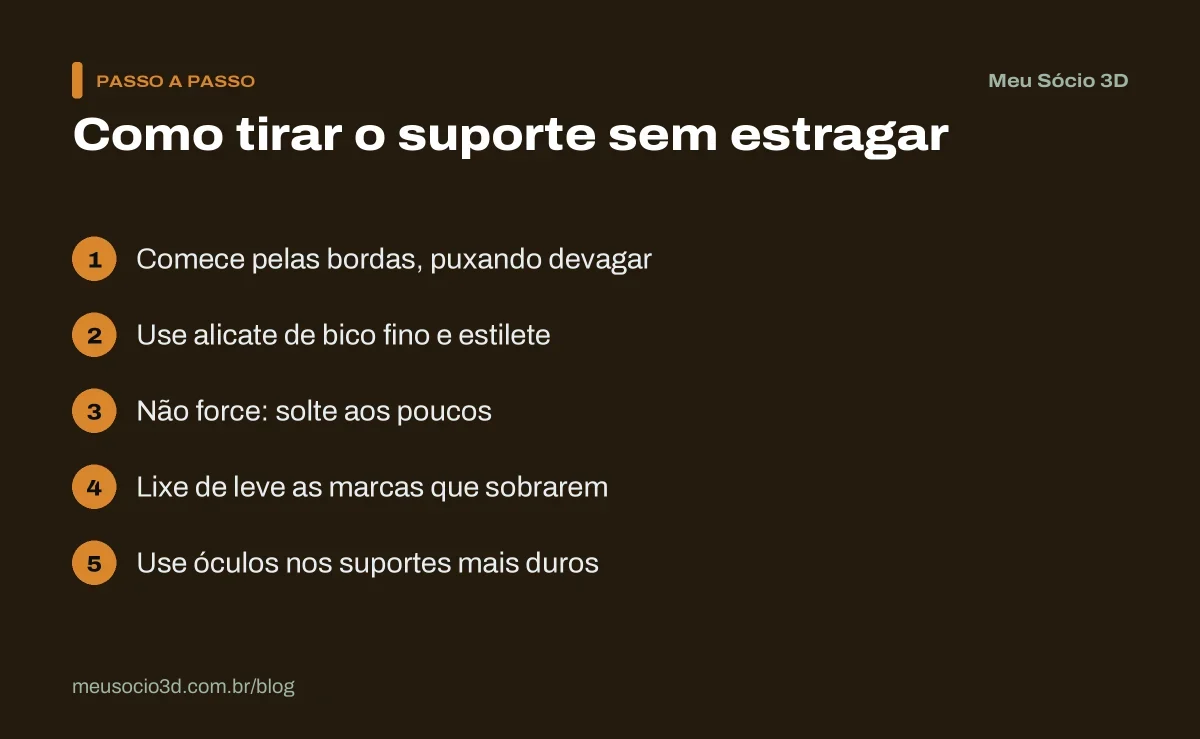
- Comece pelas bordas. Solte o suporte pelas pontas primeiro, puxando devagar. Ele costuma vir em pedaços.
- Use ferramenta certa. Um alicate de bico fino e um estilete ajudam a alcançar cantos apertados. Cuidado com as mãos ao usar lâmina.
- Não force de uma vez. Se o suporte resistir, vá aos poucos. Puxar com raiva arranca um pedaço da peça junto.
- Limpe as marcas. Onde o suporte estava grudado, sobram pontinhos ásperos. Lixe de leve com uma lixa fina para alisar.
Dica: em peças de PLA, tirar o suporte logo depois da impressão, com a peça ainda “fresca”, costuma ser mais fácil do que esperar muito tempo.
Um cuidado que pouca gente lembra: pedaços de suporte podem ser bem afiados e, às vezes, saltam longe quando se soltam. A própria Prusa recomenda usar óculos de proteção quando o suporte estiver difícil de tirar.
As marcas que o suporte deixa
Onde o suporte encosta na peça, a superfície fica um pouco mais feia, com marcas. Por isso, quanto menos suporte, melhor o acabamento. Isso liga direto ao próximo ponto: gastar menos suporte não é só economia, é também peça mais bonita.
Quando as marcas ficam em lugar visível, lixa d’água, massa e primer ajudam a deixar a superfície lisa de novo. As técnicas, com a ordem certa de cada etapa, estão em como melhorar o acabamento das peças 3D.
Ajustes no fatiador que facilitam a retirada
Se o suporte gruda demais, o problema quase sempre está em alguns ajustes simples. Os principais são:
- Distância entre o suporte e a peça. É a pequena folga, na altura, entre o topo do suporte e a parte de baixo da peça. A Prusa indica algo entre 50% e 75% da altura de camada. Folga de menos faz o suporte grudar; folga demais deixa a parte de baixo feia.
- Separação dos lados. Uma folga maior entre o suporte e as paredes da peça diminui o contato e evita que os dois se fundam.
- Espaço entre as linhas. Linhas de suporte mais espaçadas soltam mais fácil e gastam menos plástico.
- Suporte só a partir da mesa. Impede que o suporte nasça em cima da própria peça, o que deixa marcas em lugares difíceis.
Mude um ajuste por vez e teste numa peça pequena. Assim você descobre o que funciona na sua máquina e no seu filamento.
Por que o suporte na impressão 3D gasta filamento e tempo
Todo o plástico que forma o suporte é filamento que você paga, mas que vai para o lixo. E toda a movimentação da impressora construindo esse suporte é tempo de máquina que você poderia usar para outra peça.
Veja um exemplo com números. Imagine uma peça que, sozinha, gasta 40 gramas e leva 4 horas. Dependendo de como ela é posicionada, o suporte pode acrescentar bastante:
| Cenário | Filamento total | Tempo total |
|---|---|---|
| Peça sem suporte | 40 g | 4 h |
| Peça com pouco suporte | 48 g | 4 h 30 min |
| Peça com muito suporte | 62 g | 5 h 30 min |
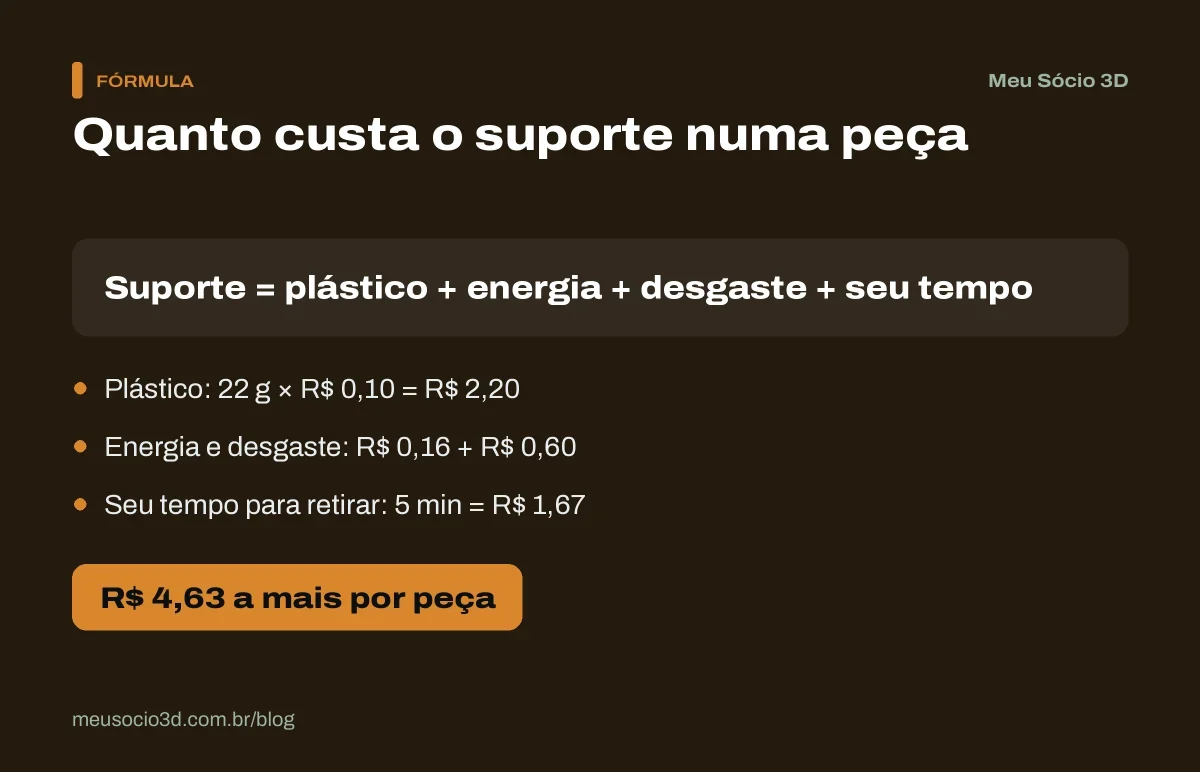
Repare: no pior caso, o suporte acrescentou 22 gramas e 1 hora e meia. Se o filamento custa R$ 0,10 por grama, são R$ 2,20 só de plástico jogado fora, mais o custo de energia e desgaste dessa hora e meia extra. Multiplique isso por muitas peças no mês e o desperdício vira dinheiro de verdade.
Quanto o suporte custa de verdade
Vamos colocar todos os custos do suporte na conta, usando uma impressora de 120 watts, o kWh a R$ 0,90, desgaste de R$ 0,40 por hora de máquina e a sua hora de trabalho a R$ 20. Digamos que tirar o pouco suporte leve 2 minutos e o muito suporte leve 5 minutos.
| Custo extra do suporte | Pouco suporte | Muito suporte |
|---|---|---|
| Plástico | 8 g = R$ 0,80 | 22 g = R$ 2,20 |
| Energia | 30 min = R$ 0,05 | 1 h 30 min = R$ 0,16 |
| Desgaste da máquina | R$ 0,20 | R$ 0,60 |
| Seu tempo para retirar | 2 min = R$ 0,67 | 5 min = R$ 1,67 |
| Total por peça | R$ 1,72 | R$ 4,63 |
A diferença entre os dois cenários é de R$ 2,91 por peça. Num pedido de 50 unidades, são R$ 145,50 que saem do seu lucro só por causa da posição da peça na mesa. Para ver o gasto exato de cada peça, use os gramas do fatiador, como mostra o guia quanto gasta de filamento por peça, e confira o preço final na calculadora de preço para impressão 3D, que é grátis e não pede cadastro.
Como orientar a peça para usar menos suporte
Orientar a peça é escolher a posição em que ela vai ser impressa na mesa. A mesma peça, virada de outro jeito, pode precisar de muito menos suporte, ou de nenhum. Essa escolha é feita no fatiador, o programa que prepara o arquivo para a impressora.
Dicas para gastar menos suporte
- Coloque a maior face plana na mesa. Assim a peça já nasce apoiada e reduz partes no ar.
- Deite peças altas e finas. Uma peça em pé pode ter saliências; deitada, muitas delas desaparecem.
- Gire para transformar saliências em inclinações em pé. Lembre da regra dos 45 graus: inclinações mais em pé dispensam suporte.
- Divida a peça em partes. Peças complicadas podem ser cortadas em pedaços que imprimem sem suporte e depois são coladas.
Vale testar mais de uma orientação no fatiador antes de imprimir. Ele mostra quanto suporte cada posição gera. Poucos minutos escolhendo a melhor posição economizam gramas e horas na peça. Outras formas de reduzir o desperdício estão em como economizar filamento sem perder qualidade.
Cuidado: às vezes a orientação que gasta menos suporte deixa as linhas de camada aparecendo numa face importante. Pense também em qual lado da peça vai ficar à vista.
Passo a passo para configurar o suporte no fatiador
Na hora de preparar uma peça nova, siga esta ordem. Ela evita suporte desnecessário e surpresas no meio da impressão:
- Olhe a peça de todos os lados. Encontre as partes no ar, as inclinações deitadas e as pontes longas.
- Oriente antes de ativar o suporte. Gire a peça até achar a posição com menos partes no ar e com a face bonita para fora.
- Ative o suporte e escolha o tipo. Árvore para formas arredondadas, grade para partes planas e largas.
- Prefira suporte só a partir da mesa. Use suporte em todo lugar apenas se a peça realmente precisar.
- Corrija à mão quando precisar. Muitos fatiadores deixam pintar ou bloquear o suporte em áreas específicas da peça.
- Confira a prévia camada por camada. Veja se nenhuma parte começa no ar sem apoio.
- Compare gramas e tempo. Anote os números com e sem as mudanças e fique com a opção mais barata que imprime bem.
Existe filamento que facilita tirar o suporte?
Sim. Quem tem impressora com dois bicos pode usar um suporte solúvel, feito de um material que dissolve na água e sai sozinho, sem quebrar. Ajuda muito em peças complicadas, mas exige equipamento específico e material mais caro.
Para a maioria que está começando, o suporte é do mesmo filamento da peça e sai quebrando na mão. Funciona bem na maior parte dos casos, desde que você tenha o cuidado de removê-lo devagar.
Quem tem impressora que troca de material sozinha tem mais um truque: imprimir só a camada de contato do suporte em outro plástico. PLA e PETG quase não grudam um no outro, então uma peça de PLA com a camada de contato em PETG solta o suporte com facilidade, deixando a superfície mais limpa.
Suporte na impressão de resina
Na impressora de resina, o suporte é ainda mais comum. A peça nasce de cabeça para baixo, presa a uma plataforma, e quase sempre precisa de hastes finas que a seguram durante a impressão. Essas hastes também gastam resina e deixam pontinhos onde tocavam a peça, que depois são lixados.
Por isso, quem trabalha com resina gasta bastante tempo escolhendo onde ficam os suportes, para que as marcas não caiam no rosto de uma miniatura, por exemplo. As diferenças entre as duas tecnologias, com custo e acabamento, estão em FDM ou resina: qual escolher para vender.
Erros comuns com suporte
- Ativar o suporte sem olhar a peça. Muitas peças imprimem bem sem suporte, ou com bem menos, depois de uma boa orientação.
- Usar suporte em todo lugar quando só a mesa resolveria. O suporte nasce em cima da peça e deixa marcas difíceis de limpar.
- Deixar a folga pequena demais. O suporte gruda e arranca pedaços da peça na retirada.
- Esquecer o suporte no preço. Gramas, horas e o seu tempo de retirada precisam entrar no custo.
- Tirar o suporte sem proteção. Lâmina sem cuidado e pedaços afiados machucam as mãos e os olhos.
Vale a pena se preocupar tanto com o suporte?
Vale. O suporte na impressão 3D mexe em três coisas ao mesmo tempo: o custo de filamento, o tempo de máquina e o acabamento da peça. Uma boa escolha de orientação economiza material, libera a impressora mais rápido e ainda deixa a peça mais bonita. São três ganhos de uma vez.
Quem imprime poucas peças consegue acompanhar isso de cabeça. Mas quando as encomendas crescem, fica difícil lembrar quanto filamento cada peça desperdiçou em suporte e se isso está entrando no preço.
Você pode controlar tudo na mão, anotando numa planilha os gramas totais (peça mais suporte) e o tempo de cada impressão, e refazendo as contas de custo toda vez. Funciona, mas dá trabalho e é fácil esquecer de contar o suporte no gasto. O Meu Sócio 3D faz esse cálculo automático: você informa os gramas e o tempo de cada peça, e ele já mostra o custo real, sem deixar o desperdício de suporte de fora. Dá para testar 7 dias grátis, sem precisar de cartão.
Perguntas frequentes sobre suporte na impressão 3D
O fatiador coloca o suporte sozinho?
Sim. Com o suporte ativado, o fatiador encontra as partes que precisam de apoio e cria a estrutura automaticamente. Você ainda pode ajustar à mão: muitos programas deixam pintar áreas que devem receber suporte e bloquear áreas onde ele não deve aparecer.
Qual é a diferença entre suporte e aba?
O suporte segura as partes da peça que ficam no ar. A aba (em inglês, brim) é uma borda fina impressa em volta da base, colada na peça, que aumenta a área em contato com a mesa e ajuda a evitar que os cantos levantem. Mais sobre esse problema em como evitar o warping nas peças 3D.
O que é a jangada?
A jangada (em inglês, raft) é uma base de algumas camadas impressa embaixo da peça inteira. A peça nasce em cima dela e, no fim, você descola as duas. Ela ajuda peças com base pequena ou irregular, mas gasta mais plástico e tempo e deixa a parte de baixo menos lisa.
O suporte pode grudar demais na peça?
Pode, principalmente quando a folga entre o suporte e a peça está pequena. Aumente essa distância aos poucos, use uma separação maior nas laterais ou teste o suporte em árvore, que encosta em menos pontos. O PETG costuma grudar mais no suporte do que o PLA, então pede mais folga.
Quanto tempo leva para tirar o suporte?
Em peças simples, poucos minutos. Em peças cheias de detalhes, pode levar bem mais, contando a lixa das marcas. Anote o tempo de retirada das peças que você mais vende e coloque esse tempo no preço, como mostra a tabela de custos do suporte.