 Por
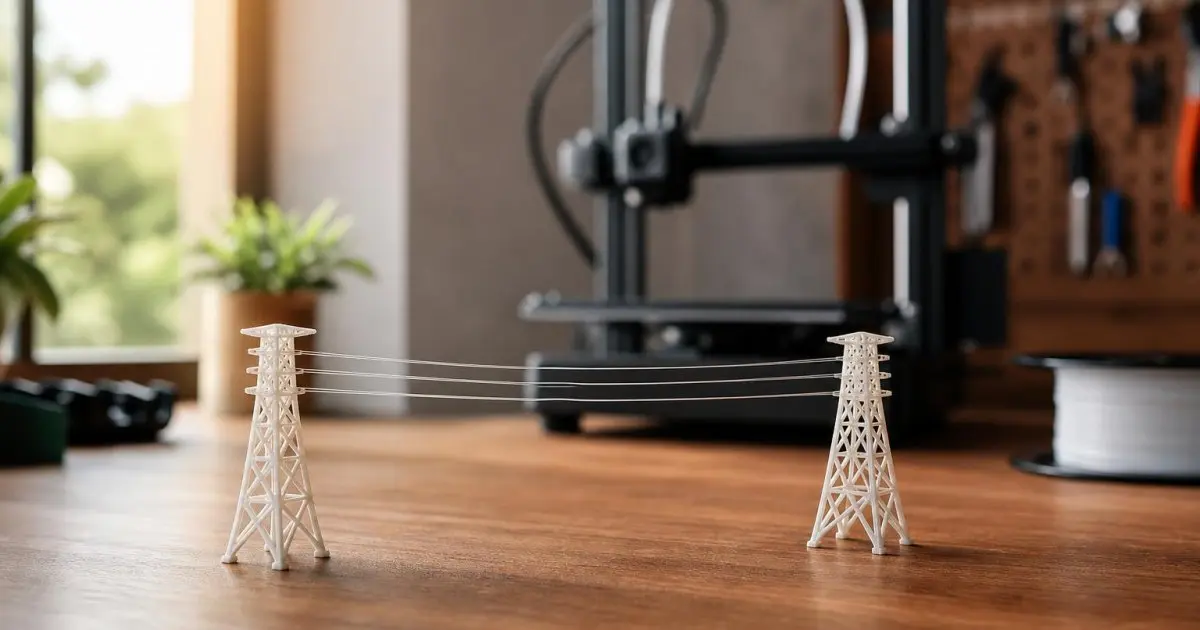
Resposta rápida: Stringing são fiapos finos, parecidos com teia de aranha, que aparecem entre as partes da peça. As causas mais comuns são temperatura do bico alta demais, retração mal ajustada e filamento úmido. Para resolver: faça uma torre de temperatura e reduza de 5 em 5 °C, ajuste a distância e a velocidade de retração, aumente a velocidade de deslocamento e seque o filamento. PETG e TPU têm mais tendência a formar fiapos que o PLA.
Os fiapos não costumam estragar a peça, mas dão aparência de trabalho malfeito e exigem tempo de acabamento. Em produção para venda, cada minuto removendo fiapos com isqueiro ou soprador é mão de obra que não está sendo cobrada. Acertar as configurações economiza esse tempo em todas as peças.
Neste guia você vai entender por que o stringing aparece, seguir um passo a passo na ordem certa, ver os cuidados com cada material, aprender a limpar os fiapos que sobrarem e calcular quanto esse problema custa no fim do mês.
Por que os fiapos aparecem?
Quando o bico se desloca de uma parte da peça para outra sem imprimir, um pouco de filamento derretido continua escorrendo. Esse filamento estica e forma um fio fino entre os dois pontos. Os principais motivos:
- Temperatura alta: o filamento fica mole demais e escorre com facilidade.
- Retração insuficiente: a impressora não “puxa” o filamento de volta antes de se deslocar.
- Deslocamento lento: o bico demora no caminho e dá tempo de escorrer.
- Filamento úmido: a água vira vapor e empurra plástico para fora do bico.
Por isso o stringing aparece mais em peças com várias partes separadas, como torres, letras soltas, dedos de miniaturas e grades. Em uma peça fechada e lisa, como um cubo, o bico quase não faz deslocamentos no ar, e os fiapos não têm onde se formar.
Stringing, escorrimento e bolinhas: qual é a diferença?
São parentes. O stringing é o fio que se estica no deslocamento. O escorrimento (em inglês, oozing) é o plástico que pinga do bico parado, por exemplo enquanto a impressora aquece. As bolinhas na parede da peça aparecem quando esse plástico acumulado é depositado de uma vez, no início ou no fim de uma volta. As causas se parecem, e os ajustes deste guia ajudam nos três casos.
Passo a passo para resolver o stringing
Siga os passos na ordem, do mais simples para o mais trabalhoso. Mude uma configuração por vez e imprima uma peça de teste pequena, com várias torres, para comparar. Assim você sabe exatamente o que resolveu.
Que peça usar nos testes?
Use uma peça pequena e rápida, feita para mostrar fiapos: duas ou três torrezinhas finas, com alguns centímetros de distância entre elas. Ela leva poucos minutos, gasta poucos gramas e deixa os fios bem visíveis. Imprima sempre a mesma peça em todos os testes. Se você muda a peça junto com a configuração, a comparação perde o sentido.
1. Seque o filamento
Se o problema começou de repente em um rolo que imprimia bem, a umidade é a suspeita principal. Veja como secar filamento úmido.
Alguns sinais ajudam a confirmar: estalos baixinhos saindo do bico, bolhas e poros na superfície, fumaça branca leve (que é vapor) e acabamento mais áspero que o normal. PETG e TPU absorvem umidade com mais facilidade, então guarde esses rolos fechados, com sachê de sílica.
2. Ajuste a temperatura
Imprima uma torre de temperatura: uma peça que muda a temperatura a cada trecho. Escolha a menor temperatura que ainda dá boa adesão entre camadas e bom acabamento. Em geral, reduzir de 5 a 10 °C já diminui bastante os fiapos.
| Material | Faixa comum do bico |
|---|---|
| PLA | 190 a 215 °C |
| PETG | 225 a 245 °C |
| TPU | 210 a 230 °C |
Alguns fatiadores, como o OrcaSlicer, já trazem a torre pronta no menu de calibração. Em outros, você baixa o modelo da torre e programa a troca de temperatura por altura. Ao escolher, olhe a torre inteira: o trecho com menos fiapos não serve se as camadas dele estiverem soltando com facilidade.
3. Ajuste a retração
A retração é o recuo do filamento antes de cada deslocamento. Os dois valores principais são:
| Tipo de extrusora | Distância de retração comum | Velocidade comum |
|---|---|---|
| Direct drive (motor junto ao bico) | 0,5 a 2 mm | 30 a 45 mm/s |
| Bowden (tubo longo) | 4 a 7 mm | 40 a 60 mm/s |
Imprima uma torre de retração e escolha o valor que eliminou os fios sem causar falhas de extrusão. Retração demais pode entupir o bico ou “mastigar” o filamento.
Mude a distância em passos pequenos: de 0,2 a 0,5 mm por vez na direct drive e de 0,5 a 1 mm na bowden. Outra opção que pesa é o levantamento do eixo Z no deslocamento (Z hop). Ele evita que o bico bata na peça, mas valores altos costumam aumentar os fiapos. Se a sua impressora não precisa dele, use um valor baixo.
4. Aumente a velocidade de deslocamento
Quanto mais rápido o bico vai de um ponto a outro, menos tempo o filamento tem para escorrer. Velocidades de deslocamento entre 150 e 250 mm/s são comuns em impressoras atuais. Em máquinas mais antigas, aumente com cuidado para não perder passos.
5. Use as opções do fatiador
Os fatiadores atuais têm opções que ajudam:
- Combing / evitar cruzar perímetros: o bico se desloca por dentro da peça, e os fiapos ficam escondidos.
- Wipe (limpeza): o bico “limpa” antes de se deslocar.
- Retração apenas ao cruzar perímetros.
A base de conhecimento da Prusa tem um guia sobre stringing e escorrimento que mostra onde ficam essas opções no PrusaSlicer. Os nomes mudam um pouco de um fatiador para outro, mas a ideia é a mesma em todos.
6. Confira o bico
Um bico gasto ou com resíduos acumulados pode escorrer mais. Troque o bico periodicamente, principalmente se você imprime muito ou usa filamentos abrasivos.
Depois de muitas horas com o mesmo material, como o PETG, uma película de plástico velho pode ficar grudada no bico e puxar fiapos. Com o bico quente, limpe por fora com uma escova de latão macia antes de trocar de material.
7. Imprima uma peça por vez quando der
Se a mesa tem várias peças baixas, a impressão sequencial (uma peça inteira de cada vez) quase elimina os deslocamentos entre elas. Menos deslocamento no ar significa menos fiapos. Esse modo só funciona com peças baixas, porque o cabeçote precisa passar por cima das que já ficaram prontas.
Stringing em cada material: o que muda?
Cada filamento tem um jeito de escorrer. Esta tabela resume onde começar em cada um. Use como referência e confirme sempre a faixa indicada pelo fabricante do seu rolo.
| Material | Tendência a fiapos | Onde começar |
|---|---|---|
| PLA | Baixa | Temperatura e retração |
| PETG | Alta | Secar o rolo e baixar a temperatura |
| TPU | Alta | Retração curta e lenta, secar o rolo |
PLA: com o perfil certo, quase não forma fios. Quando forma, a temperatura costuma estar alta ou o rolo pegou umidade.
PETG: forma fiapos e bolinhas com facilidade. Imprima perto do limite de baixo da faixa de temperatura, mantenha o rolo seco e aceite alguns fios bem finos, que saem fácil no acabamento. A comparação entre PLA e PETG para as peças que você vende ajuda a decidir quando vale usar cada um.
TPU: por ser flexível, não aceita retração longa nem rápida, porque o filamento, por ser mole, pode dobrar e travar na extrusora. Use retração curta e lenta, imprima devagar e prefira peças com poucos deslocamentos no ar.
E na resina? Impressoras de resina não têm stringing, porque não existe um bico quente se deslocando sobre a peça. Os defeitos da resina são outros, como falhas de suporte e peças descolando da plataforma.
Exemplo: ajustando um PETG que fazia teia
Veja um exemplo de ajuste, com números ilustrativos, em uma impressora direct drive. O rolo de PETG imprimia a 245 °C, com 0,8 mm de retração, e as peças saíam cheias de fios.
- Secagem: o rolo estava aberto havia semanas. Depois de seco, os fios diminuíram, mas não sumiram.
- Temperatura: uma torre de 225 a 245 °C mostrou que 235 °C ainda unia bem as camadas, com bem menos fios.
- Retração: uma torre de 0,4 a 1,6 mm, de 0,2 em 0,2 mm, mostrou que 1,0 mm eliminou quase todos os fios restantes.
- Resultado: sobraram poucos fios bem finos, que saem com uma passada rápida do soprador.
Repare na ordem: primeiro a umidade, depois a temperatura, por último a retração. Se a retração tivesse sido ajustada com o rolo úmido, o valor escolhido estaria errado e precisaria ser refeito depois da secagem.
Diagnóstico rápido
| Sintoma | Causa provável | O que tentar primeiro |
|---|---|---|
| Fios em todas as peças, de repente | Filamento úmido | Secar o rolo |
| Fios grossos e muitos | Temperatura alta | Torre de temperatura |
| Fios finos entre torres | Retração baixa | Torre de retração |
| Bolinhas e fios só no PETG | Característica do material | Temperatura menor, retração ajustada, secar |
| Fios e estalos no bico | Umidade | Secar o rolo |
Como remover os fiapos que sobraram?
Mesmo com tudo ajustado, alguns fios podem aparecer. Para remover:
- Soprador térmico ou isqueiro: passe rapidamente; o calor encolhe os fios. Cuidado para não deformar a peça.
- Estilete ou alicate de corte: para fios mais grossos.
- Lixa fina: para os pontos onde o fio estava preso.
O guia de como melhorar o acabamento das peças traz outras técnicas.
Com o soprador, o guia da Prusa sugere cerca de 200 °C e apenas 1 ou 2 segundos sobre os fios. Mais do que isso pode amolecer detalhes finos. O isqueiro é mais difícil de controlar e pode deixar marcas escuras em peças claras, então prefira o soprador nas peças que vão para a vitrine.
Quanto os fiapos custam no seu negócio?
Imagine que você gasta 3 minutos limpando fiapos de cada peça e vende 200 peças por mês:
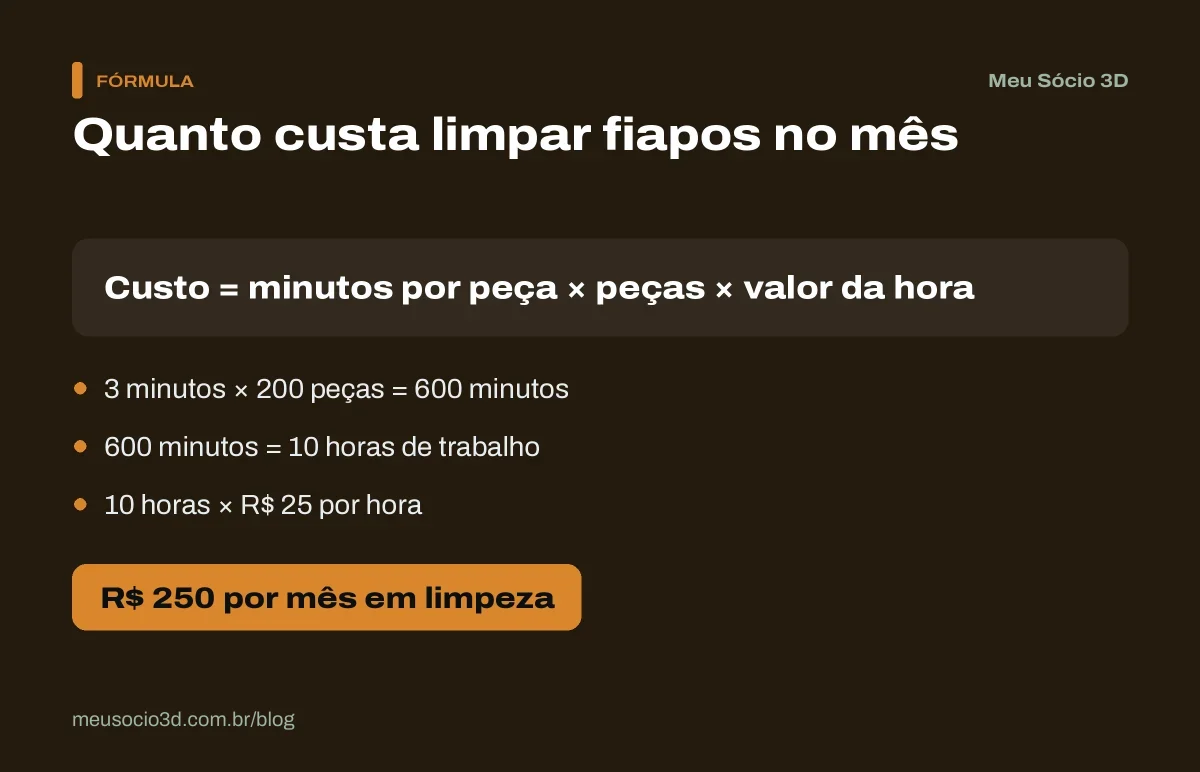
| Item | Valor |
|---|---|
| Tempo de limpeza por peça | 3 min |
| Peças por mês | 200 |
| Tempo total | 10 horas |
| Custo (R$ 25/h) | R$ 250 por mês |
São R$ 250 de trabalho que poderiam ser evitados com uma tarde de testes de temperatura e retração. Por isso vale salvar perfis ajustados para cada filamento e marca.
Compare com o custo dos testes: uma tarde de 4 horas ajustando o perfil, a R$ 25 por hora, custa R$ 100 do seu tempo. Se ela elimina a limpeza, se paga já no primeiro mês e continua economizando nos seguintes.
Se os fiapos não somem por completo, o tempo de limpeza precisa entrar no preço como mão de obra. O guia de como precificar impressão 3D mostra como colocar o seu tempo na conta de cada peça. No Meu Sócio 3D, esse tempo de acabamento entra na mão de obra do cálculo de preço, junto com o filamento e a energia.
Quando alguns fiapos são aceitáveis?
Nem toda peça precisa sair perfeita da impressora. Em protótipos, testes de encaixe e partes que ficam escondidas, como o lado de dentro de uma caixa, alguns fios não fazem diferença. Já nas peças que o cliente vê e toca, como decoração, miniaturas e brindes, qualquer fio passa a impressão de descuido.
Defina um padrão simples para o seu negócio: peça que vai para o cliente sai sem fios visíveis a um palmo de distância. O que não passar nesse teste volta para o acabamento. Com o padrão claro, fica mais fácil decidir quando vale ajustar o perfil e quando basta uma passada de soprador.
Stringing em impressoras com várias cores (AMS e similares)
Em impressoras com troca automática de filamento, os fiapos aparecem também nas trocas de cor. Alguns cuidados ajudam:
- Use a torre de purga (prime tower) para limpar o bico antes de cada nova cor.
- Mantenha todos os rolos secos, já que cada um fica mais tempo exposto ao ar.
- Ajuste a temperatura de cada filamento no perfil, e não uma única para todos.
- Evite combinar materiais muito diferentes na mesma peça.
Os fiapos entre cores costumam ficar visíveis em peças claras, então vale revisar essas peças com atenção antes de embalar.
Salve um perfil por filamento
Cada marca e cor pode se comportar diferente. Quando acertar as configurações:
- Salve um perfil com o nome do filamento no fatiador.
- Anote temperatura, retração e velocidade em uma etiqueta no rolo.
- Refaça os testes ao trocar de marca.
Um exemplo de etiqueta: “PETG preto, marca X: bico a 235 °C, retração de 1,0 mm a 35 mm/s, deslocamento a 200 mm/s, seco em outubro”. Com isso, qualquer pessoa que operar a impressora consegue repetir o resultado, e você não precisa testar tudo de novo a cada rolo da mesma marca.
Checklist para acabar com o stringing
Quando os fiapos aparecerem, siga esta ordem. Ela começa pelo que é mais provável e mais barato de testar:
- O rolo está seco? Se estiver em dúvida, seque antes de mexer em qualquer configuração.
- A temperatura está no limite de baixo da faixa que ainda une bem as camadas?
- A retração foi testada com uma torre, nessa impressora e com esse material?
- A velocidade de deslocamento está alta o bastante para a sua máquina?
- As opções de evitar cruzar perímetros e de limpeza do bico estão ligadas?
- O bico está limpo e sem desgaste?
- O perfil que deu certo foi salvo com o nome do filamento?
Erros comuns ao tentar resolver o stringing
- Aumentar a retração sem parar. Passar do ponto causa falhas de extrusão e entupimento, um problema pior que os fiapos.
- Testar com o rolo úmido. Nenhuma configuração resolve a umidade. Você ajusta tudo, seca o rolo depois e precisa refazer os testes.
- Usar o perfil do PLA no PETG. Cada material pede temperatura e retração próprias.
- Mudar várias coisas de uma vez. Se melhorar, você não sabe o que funcionou e não consegue repetir.
- Baixar demais a temperatura. Os fiapos somem, mas as camadas ficam fracas e a peça quebra no uso.
Se depois de tudo a peça continuar saindo com defeitos, o problema pode ser outro. O guia de como reduzir falhas de impressão ajuda a investigar as outras causas.
Perguntas frequentes sobre stringing
O que é stringing na impressão 3D?
São fiapos finos de filamento que ficam entre as partes da peça, parecidos com teia de aranha. Acontecem quando o plástico escorre do bico durante os deslocamentos, de uma parte da peça para outra.
Qual a principal causa dos fiapos?
As causas mais comuns são temperatura do bico alta, retração insuficiente e filamento úmido. Na maioria dos casos, ajustar a temperatura e secar o filamento já resolve boa parte. Se os fios continuarem, a retração é o próximo ajuste.
PETG sempre faz fiapos?
O PETG tem mais tendência a formar fiapos que o PLA. Com temperatura correta, retração ajustada e filamento seco, dá para reduzir bastante. Alguns fios bem finos podem continuar, mas saem rápido no acabamento.
Retração alta demais causa problema?
Sim. Retração em excesso pode causar entupimento, falhas de extrusão e desgaste do filamento na engrenagem. Ajuste com uma torre de retração, mudando o valor em passos pequenos, e use o menor valor que já elimina os fios.
Stringing deixa a peça mais fraca?
Os fiapos em si são só um defeito de aparência. Mas eles podem ser sinal de filamento úmido, que deixa as camadas mais fracas. Se a peça vai sofrer esforço, seque o rolo antes de imprimir, mesmo que os fiapos sejam poucos.
Preciso refazer os testes a cada rolo novo?
Para rolos da mesma marca, cor e material, normalmente não: o perfil salvo funciona. Ao trocar de marca ou de cor, faça pelo menos uma torre de temperatura rápida, porque os pigmentos e as fórmulas mudam o ponto ideal de cada filamento.